はじめに
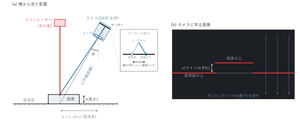
第1章では、光切断法の仕組みを説明しました。D435 を作動距離 200mm、三角測量角 30° で使うと、高さ1mm の段差でラインは約1ピクセル(px)しかずれません。0.1mm を測るには、ラインの位置を 0.1px の細かさで決める必要があります。
では、画像処理を工夫して 0.01px、0.001px と細かく位置を決めれば、精度はどこまでも上がるのでしょうか。
答えは「上がらない」です。レーザーで粗い面を照らすと、光の中に細かい明暗の粒ができます。この粒のせいで、ラインの位置そのものが揺らぎます。画像処理をどれだけ工夫しても、この揺らぎより細かくは測れません。
第2章では、次の問いに答えます。
- レーザー特有の明暗の粒(スペックル)とは何か
- スペックルがあると、なぜラインの位置が揺らぐのか
- D435 では、高さの精度の限界はどこにあるのか
- 何を変えれば限界が下がるのか。下がらないものは何か
シリーズの構成
| 章 | 内容 | 使うもの |
|---|---|---|
| 第1章 | 光切断法とは:仕組みと三角測量の関係 | 理論 |
| 第2章(今回) | 精度はどこで決まるか:スペックルと開口数 | 理論+シミュレーション |
| 第3章 | ライン中心をサブピクセルで求める:4つの手法の比較 | シミュレーション |
| 第4章 | 実機編:D435 の赤外線カメラでラインを撮る | 実測 |
| 第5章 | レーザーの面を校正する | 実測 |
| 第6章 | 段差を測る:実測と理論の限界の比較 | 実測 |
| 第7章 | 市販品との差を分解する | 理論+実測 |
| 補足 | 外光とバンドパスフィルタ、高速化 | 実測 |
| 続編(予定) | センサーを傾けたカメラを自作して、市販品にどこまで迫れるか | 実測 |
スペックルとは
レーザーポインターの光を白い壁に当てて、じっと見ると、光った点の中に細かいざらざらした明暗の粒が見えます。これがスペックルです。
レーザーの光は、波の山と谷がきれいにそろっています。この光が、紙や金属の加工面のように、波長(0.65µm)より大きな凹凸のある面で反射すると、面の場所ごとに少しずつ違う距離を進んだ光が重なります。山と山が重なった所は明るく、山と谷が重なった所は暗くなり、ランダムな明暗の粒ができます。
粒の大きさは、カメラのレンズの開口数(NA)で決まります。第1章で説明したとおり、NA は測る点からレンズの開口を見込む角度の大きさです。物の上での粒の大きさは、おおよそ次のようになります。
スペックルの粒の大きさ ≈ 波長 ÷ NA
D435(作動距離 200mm、NA 約 0.0024)では、粒の大きさは約 0.27mm です。
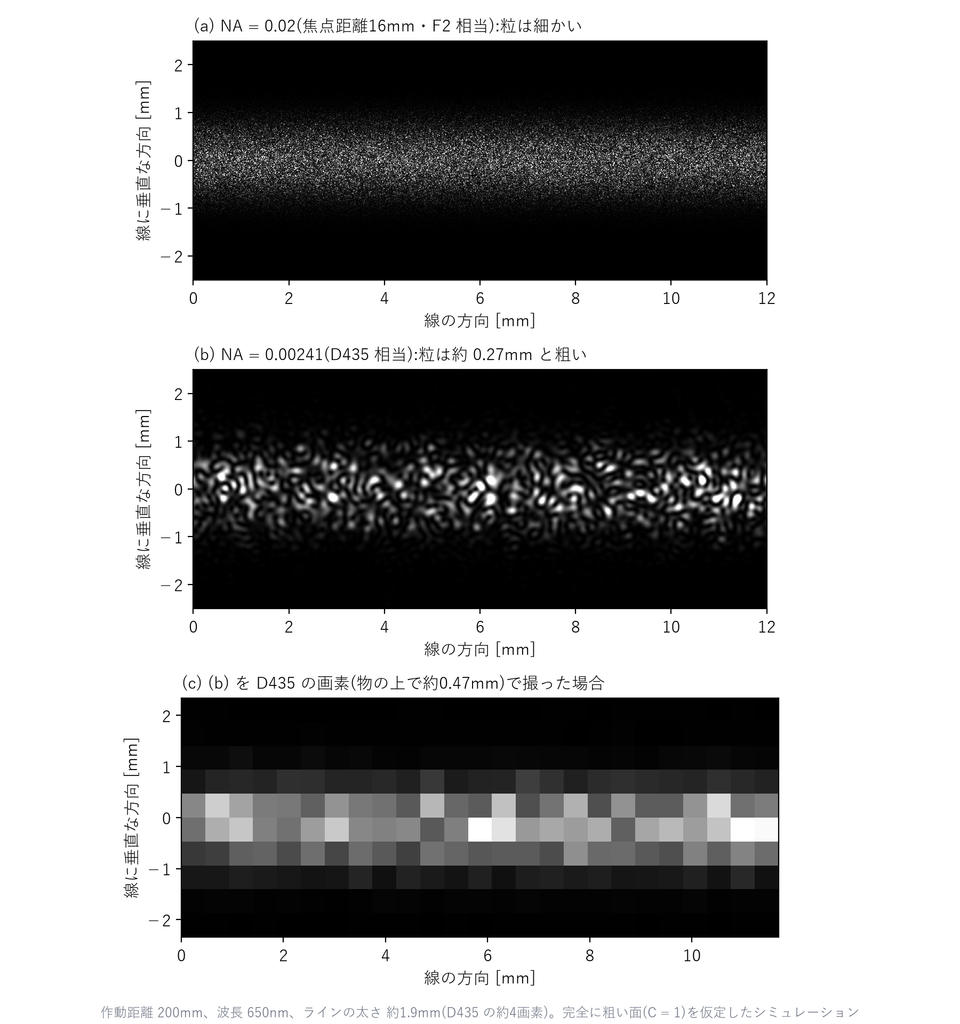
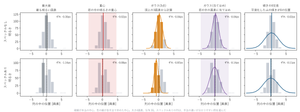
図1 は、粗い面に太さ約 1.9mm のラインを当てたときの像を、計算で求めたものです。NA の大きい (a) では粒が細かく、NA の小さい (b) では粒が粗くなっています。
D435 の画素は、物の上で約 0.47mm の大きさがあり、粒より大きいので、実際に撮った画像では粒そのものは見えません(図1(c))。その代わり、画素ごとの明るさのむらとして現れます。
スペックルがあると、なぜラインの位置が揺らぐのか
図1(c) を見ると、ラインの明るさは列ごとにばらばらです。ある列では上側の画素が明るく、別の列では下側の画素が明るくなっています。
ラインの中心は、各列の明るさの分布から求めます。明るさの分布が粒の並び方のせいで上や下に偏ると、求めた中心も一緒に偏ります。粒の並び方はランダムなので、中心のずれもランダムになります。粒が粗いほど(NA が小さいほど)、偏りは大きくなります。
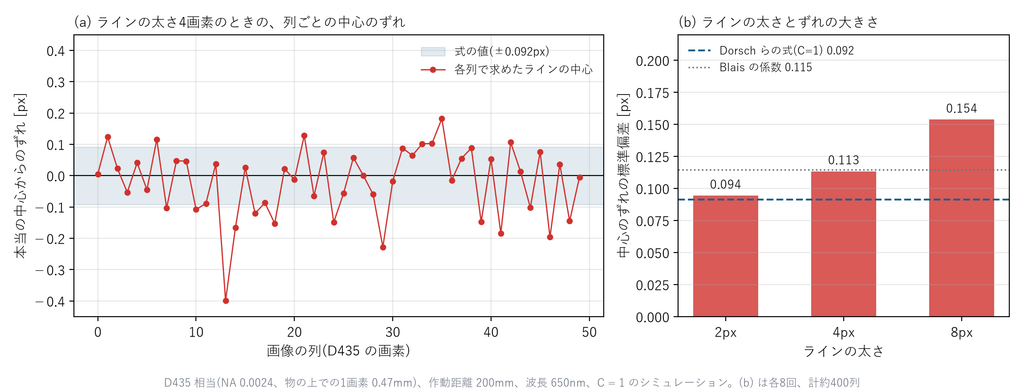
図2(a) は、図1 と同じシミュレーションで、列ごとに明るさの重心からラインの中心を求めたものです。本当の中心は 0 ですが、求めた中心は列ごとに上下にずれ、ずれの標準偏差は約 0.11px でした。ノイズのない理想的なカメラでも、この揺らぎは残ります。
限界の式
この揺らぎの大きさを式で表したのが、Dorsch、Häusler、Herrmann の研究です[1]。高さの不確かさの下限は、次の式で表されます[1, 2]。
高さの不確かさ = C × 波長 ÷(2π × NA × sinα)
C はスペックルのコントラストで、明暗の粒がどれくらいはっきりしているかを表します。レーザーで粗い面を照らした場合は C = 1 です[2]。α は三角測量角です。
式の意味は、次のように分けると分かりやすくなります。
- 波長 ÷ NA は、物の上でのスペックルの粒の大きさです。
- ラインの位置は、粒の大きさのおよそ 1/(2π) だけ揺らぎます。
- 三角測量では、位置の揺らぎが 1/sinα 倍されて高さの揺らぎになります(第1章)。
スペックルが三角測量の根本的な限界になることは、Baribeau と Rioux も独立に示しています[3]。また、三角測量のセンサーの総説[4]でも、スペックルは光学系の物理的な限界として扱われています。
D435 に当てはめる
D435 の赤外線カメラは、焦点距離 1.93mm、F値 2.0 で、開口の直径は約 0.97mm です[5]。作動距離 200mm、三角測量角 30°、波長 650nm、C = 1 として計算すると、次のようになります。
| 項目 | 値 |
|---|---|
| NA | 約 0.0024 |
| スペックルの粒の大きさ(物の上) | 約 0.27mm |
| ラインの位置の揺らぎ(物の上) | 約 43µm |
| 高さの限界 | 約 86µm |
| 揺らぎを画素で表すと | 約 0.09px |
D435 の基準の配置では、スペックルによる高さの限界は約 86µm です。 画素で表すと約 0.09px で、これより細かくラインの位置を決めても、高さの精度はほとんど良くなりません。
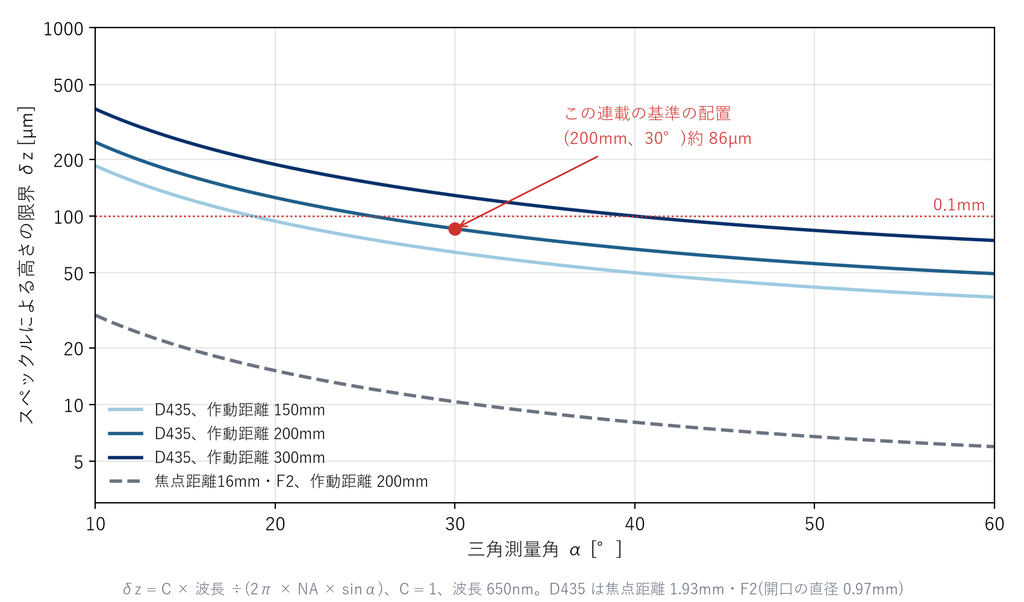
図3 は、三角測量角と作動距離を変えたときの限界です。
- 三角測量角を大きくすると限界は下がりますが、30° を超えると下がり方はゆるやかになります。
- 作動距離を短くすると、NA が大きくなるので、限界は距離に比例して下がります。150mm なら約 64µm です。
なぜ画素で表すと一定なのか
作動距離を変えると、図3 の高さの限界は変わりますが、限界を画素で表した値は約 0.09px のまま変わりません。
作動距離を半分にすると、NA は2倍になり、ラインの揺らぎは半分になります。一方、物の上での1画素の大きさも半分になります。両方が同じ割合で変わるので、画素で表した揺らぎは変わりません。
センサーの上で考えると、揺らぎはおおよそ次のようになります。
センサーの上での揺らぎ ≈ C × 波長 × F値 ÷ π
D435 では 0.65µm × 2 ÷ π ≈ 0.41µm で、画素の大きさ(848×480 で約 4.5µm)で割ると約 0.09px です。画素で表した限界は、F値と画素の大きさだけで決まり、焦点距離にも作動距離にもよりません。
焦点距離 16mm・F2 のレンズでも、同じ画素の大きさなら限界は同じ約 0.09px です。それでも高さの限界は約 10µm と、D435 の約 8分の1 になります(図3 の破線)。焦点距離が長い分、物の上での1画素が小さく、NA が大きいからです。第1章で見たとおり、その代わりに被写界深度は浅くなります。
何を変えれば限界が下がるのか
式から、限界を下げる方法は4つあります。
| 変えるもの | 効果 | 代わりに起きること |
|---|---|---|
| NA を大きくする | NA に反比例して下がる | 被写界深度が浅くなる。シャインプルーフ配置が必要になる(第1章、続編) |
| 三角測量角を大きくする | 1/sinα に比例して下がる | 段差の陰でラインが見えない部分が増える。装置が大きくなる |
| 波長を短くする | 波長に比例して下がる | 例えば青(450nm)なら、D435 の基準の配置で約 59µm |
| C を下げる | C に比例して下がる | 光の波のそろい方を弱める、露光中に物を動かすなど。照明や測り方の工夫が必要 |
D435 で変えられるのは、作動距離と三角測量角、それにレーザーの色です。レンズの NA そのものは変えられません。
平均しても減らないもの
スペックルには、もう1つ大事な性質があります。静止した物を何枚撮って平均しても、スペックルによる誤差は減りません。
物も光も動かなければ、同じ場所のスペックルの模様は毎回同じです。そのため、ラインの中心のずれも毎回同じになります。カメラの電気的なノイズは撮るたびに変わるので、平均すれば減りますが、スペックルによるずれは、その場所に固定された誤差として残ります。
これは、測った結果の見方に影響します。
- 同じ場所を繰り返し測ったばらつきは、主にカメラのノイズで決まり、平均すれば小さくなります。
- 場所を変えたときのばらつきには、スペックルによるずれが現れます。
市販のレーザープロファイラの「繰り返し精度」は、同じ場所を何千回も測って平均した条件の値です(第1章)。この値には、スペックルによる誤差はほとんど現れません。第6章では、この2つのばらつきを分けて測り、第7章で市販品と比べるときにも、この違いを踏まえます。
ラインの太さも効く
図2(b) は、ラインの太さを変えたときの、中心のずれの大きさです。太さ2画素で約 0.094px、4画素で約 0.113px、8画素で約 0.154px と、ラインが太いほど、ずれは大きくなりました。
式の値(約 0.092px)に最も近いのは、細いラインの場合です。太いラインでは、1つの列の中に、より多くのスペックルの粒が入ります。列の幅は画素1つ分しかないので、線の方向にはほとんど平均されません。その結果、断面方向の明るさの偏りを、より大きく拾ってしまうと考えられます。
Dorsch らの論文の要旨によると、投影した光の点(スポット)がスペックルより大きければ、不確かさはその大きさによらないとされています[1]。今回のシミュレーションとは食い違います。要旨の書き方からは点状の光を想定しているようで、列ごとに中心を求めるラインの場合とは条件が違う可能性があります。原論文の本文で確かめられていないので、ここでは可能性として挙げておきます。実際の装置では、ラインは細めに絞るほうがよさそうです。ラインの太さと中心の求め方の組み合わせは、第3章で詳しく比べます。
この章の前提と限界
- C = 1 は、スペックルが最もはっきり出る場合です。Häusler らの総説では、画素が粒より大きいと画素の中で明暗が平均され、C が下がるとされています[2]。ただし、画素での平均化を含めた今回のシミュレーションでも、揺らぎは式の値より小さくはなりませんでした。式の値は、画素での平均化を含めた目安として扱います。
- 式の係数は、導き方によって文献ごとに少し違います。Blais の総説の式[4]で計算すると、画素で表した限界は約 0.115px で、今回の式より約 25% 大きくなります。この章の数値は桁の目安として読んでください。
- シミュレーションは、完全に粗い面、ノイズのないカメラ、ガウス形のラインを仮定し、中心は明るさの重心だけで求めています。
- 測る面は、光を四方に散らす粗い面であることが前提です。鏡のように磨かれたブロックゲージでは、光がカメラに返らず、この式も当てはまりません。この連載では、段差ゲージの表面を光を散らす状態にして使います。
- F値は、データシートの値です[5]。
- Dorsch らの原論文[1]の本文は、執筆時点で入手できていません。式は Häusler らの総説[2]で確認しました。
まとめと次回予告
- レーザーで粗い面を照らすと、スペックル(明暗の粒)ができる。粒の大きさ ≈ 波長 ÷ NA
- スペックルのせいでラインの位置が揺らぐ。高さの限界 = C × 波長 ÷(2π × NA × sinα)
- D435 の基準の配置(200mm、30°)では、高さの限界は約 86µm、画素で約 0.09px
- 画素で表した限界は、F値と画素の大きさだけで決まる。高さの限界は NA で決まる
- 静止した物を何枚撮って平均しても、スペックルによる誤差は減らない
- シミュレーションでは、ラインが太いほど揺らぎが大きくなった
次回の第3章では、ラインの中心をサブピクセルで求める4つの手法(最大値、重心、ガウス関数の当てはめ、Steger 法)を、シミュレーションで比べます。スペックルとカメラのノイズを加えた画像で、それぞれの手法が約 0.09px の壁にどこまで近づけるかを見ます。
参考
[1] R. G. Dorsch, G. Häusler, and J. M. Herrmann, “Laser triangulation: fundamental uncertainty in distance measurement,” Applied Optics, 33(7), 1306–1314, 1994.
[2] G. Häusler and F. Willomitzer, “Reflections about the holographic and non-holographic acquisition of surface topography: where are the limits?,” Light: Advanced Manufacturing, 3:25, 2022.
[3] R. Baribeau and M. Rioux, “Influence of speckle on laser range finders,” Applied Optics, 30(20), 2873–2878, 1991.
[4] F. Blais, “Review of 20 years of range sensor development,” Journal of Electronic Imaging, 13(1), 231–240, 2004.
[5] RealSense D400 Series Product Family Datasheet, Document Number 337029-017, March 2026.

コメント